铜铝之争与模具之精 三相与单相电机绕线模及机电配件的选型指南
在电机制造与维修领域,绕线模作为定子绕组成型的核心工装,其材质与设计直接决定了线圈的品质与电机的寿命。而在实际生产中,针对不同电源类型与成本考量,铜线与铝线的应用场景截然不同。本文将围绕三相电机绕铜线模、单相电机绕铝线模以及各类电动机绕线铜线圈模机电配件展开探讨,解析其技术要点与选型逻辑。
一、三相电机与铜线模:动力输出的可靠保障
三相异步电机因其结构简单、运行稳定,广泛应用于工业驱动。在三相电机的绕线工艺中,铜线模几乎是标准配置。铜线具有优异的导电性(电阻率低)、导热性和机械强度,能够承受三相电机启动时较大的电流冲击。
对应的三相电机绕铜线模设计需满足以下要求:
- 尺寸精准:模具的绕线槽尺寸需与定子铁芯槽形严格匹配,确保绕制的线圈能顺利嵌入且不损伤绝缘。
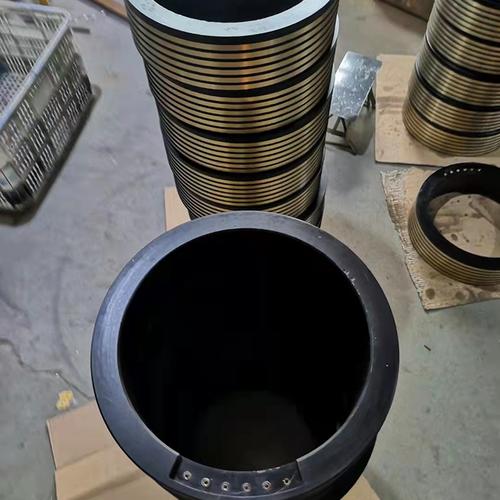
- 耐磨耐压:由于铜线硬度较高,绕线张力大,模具通常采用高强度合金钢或硬质合金镶套,表面需经抛光处理(如镀硬铬),以减少摩擦对漆包线绝缘层的破坏。
- 散热设计:部分大功率三相电机模具备内部冷却通道,防止连续绕线时热量积聚导致模具变形。
二、单相电机与铝线模:成本控制与工艺平衡
单相电机在家用电器、小型泵类设备中量大面广,成本敏感度极高。铝线因价格优势,在单相电机(尤其是小功率风扇、洗衣机电机)中应用普遍。然而铝线的延展性差、易氧化、焊接困难,这对单相电机绕铝线模提出了特殊要求:
- 表面光洁度:铝线质脆且摩擦系数大,模具绕线面必须经过镜面抛光,圆角半径需加大,避免绕线过程中铝线表面产生划痕或断裂。
- 防氧化设计:部分铝线模具配备惰性气体保护接口或内部润滑系统,以减少绕线过程中铝线与空气接触氧化。
- 张力控制适配:铝线的屈服强度低于铜线,模具需配合低张力绕线机,避免线圈拉伸变形导致电阻增大。
值得注意的是,铝线电机的接头工艺更为复杂(需铜铝过渡或专用焊料),因此铝线模往往在设计时会预留更长的线端,以便后续焊接与绝缘处理。
三、铜线圈模机电配件:系统性工程的关键
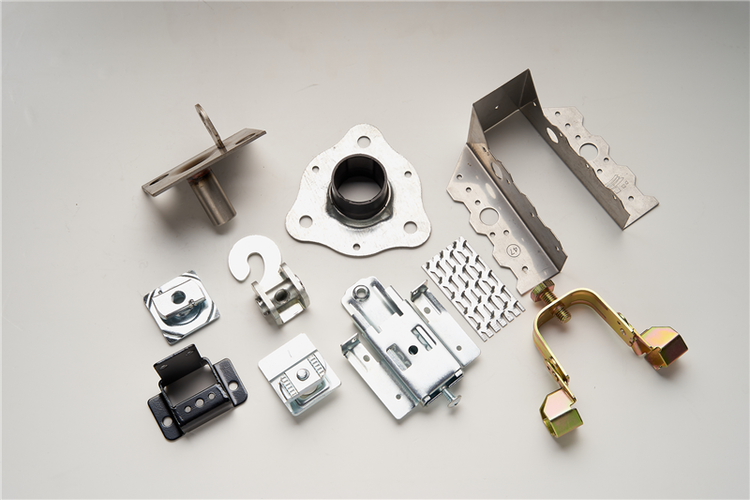
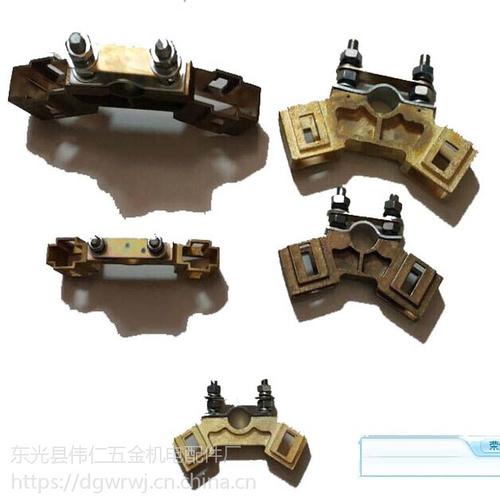
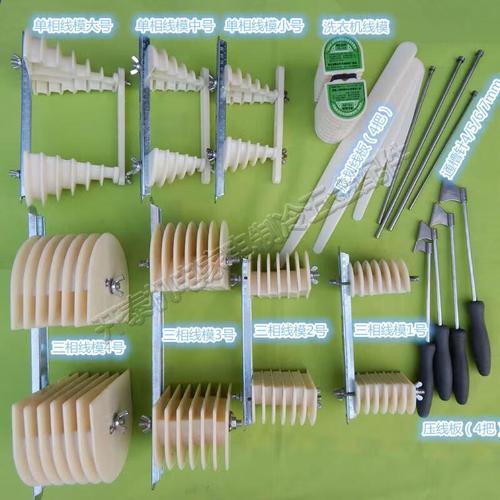
除了模芯本体,电动机绕线铜线圈模机电配件涵盖了一系列辅助部件,它们共同决定了绕线的效率与一致性:
- 压板与夹具:用于固定线圈形状,防止回弹,尤其在铜线绕制时需承受较大回弹力。
- 脱模机构:确保绕制完成的线圈能顺畅从模具上取下,减少人工干预。
- 绝缘护套/衬垫:在模具易刮伤线材的部位镶嵌聚四氟乙烯或尼龙衬套,兼顾耐磨与不伤线。
- 导针与排线器:精密导针配合模具实现多层绕组的整齐排布,避免迭线。
在采购或定制绕线模机电配件时,需重点核查材质报告(如模具钢的硬度指标Hrc52-58)以及与绕线机主轴的接口公差(如ISO或DIN标准)。
四、选型决策的关键考量
对于电机制造商而言,选择銅线模搭配铝线复合模的兼容方案(一摸多用)可降低工装库存,但若批量化生产,仍建议铜铝模分开,以兼顾效率与寿命。建议从以下维度评估:
- 产量规模:大扭矩、长寿命需求的场景优先选硬质合金模具;
- 材料特性:铜线加大模具耐磨层厚度,铝线重点关注表面润滑与光洁度;
- 维护成本:铝线模更易刮伤,需定期抛光,模具备件库应储备充足;
- 电机绝缘等级:铜线电机常运行于更高温升,模具的散热配必须同步升级。
五、
从三相动力的铜线应用,到单相微电机的铝线替代,绕线模及配套机电配件的细节差异映射出电机行业的成本与性能博弈。正确的模具选型不仅能提升绕线效率,更能在源头上保障电机的电气安全与寿命。随着铜铝连接技术的突破与粉末冶金模具的普及,绕线工装的兼容性与精密性将进一步提升。
如若转载,请注明出处:http://www.781hm.com/product/54.html
更新时间:2026-11-19 18:40:47